


Tavná adhezivní fólie je specifikována písemným uzamčením pěti proměnných: chemie polymeru, tloušťka a gramáž s tolerancemi, tavná a aktivační okna, pevnost spojení pomocí testovací metody a formát role včetně vložky a balení. Každý další řádek v datovém listu, od průměru jádra po dobu použitelnosti, existuje, aby chránil těchto pět čísel.
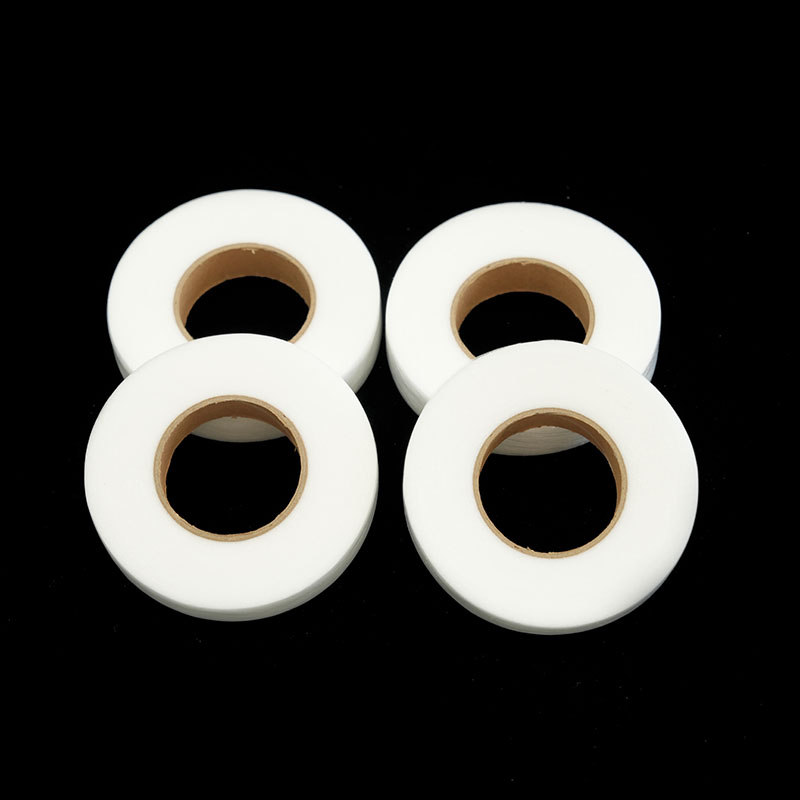
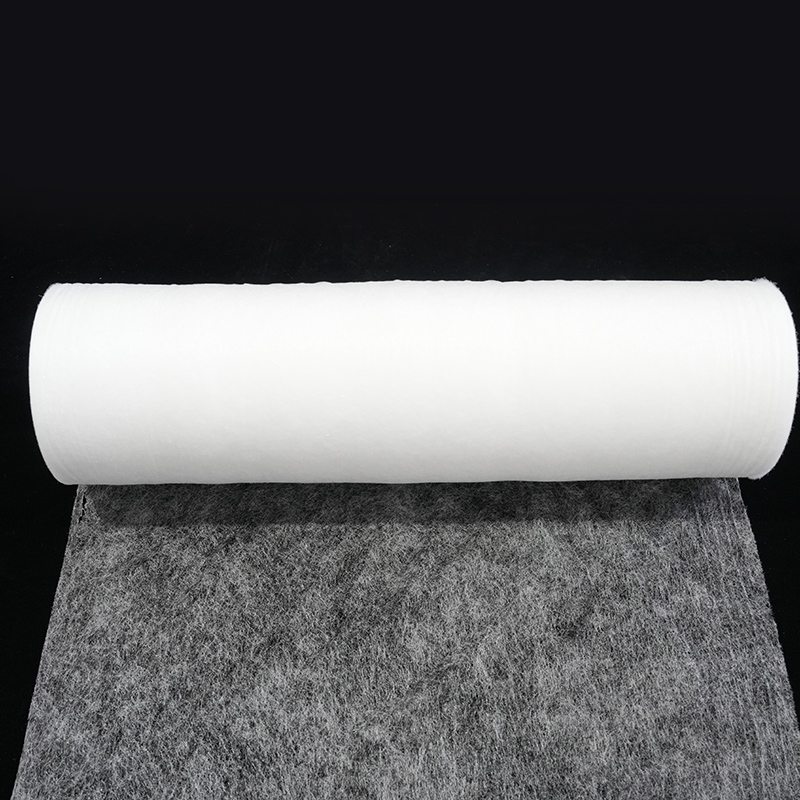
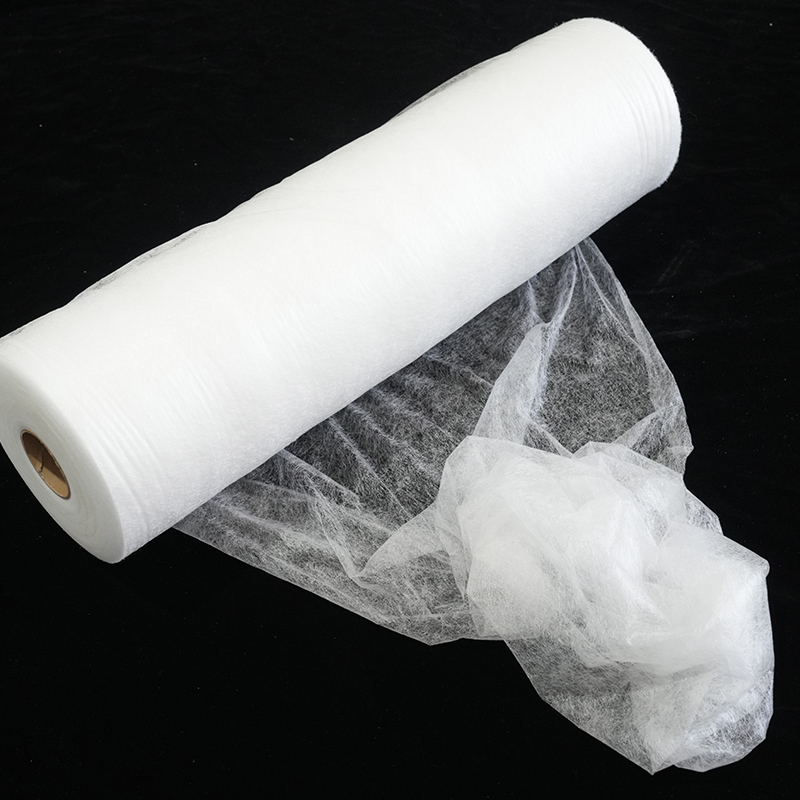
Tavná adhezivní fólie je termoplastická fólie bez obsahu rozpouštědel, typicky 20 až 150 µm silná, suchá na dotek při pokojové teplotě a aktivovaná pouze teplem a tlakem. Nic se nemusí odpařovat a nic se nemusí vytvrzovat, takže spoj se vytvoří během několika sekund. Tato rychlost je důvodem, proč OEM linky preferují film před tekutým lepidlem, a také důvod, proč volná specifikace selhává spíše tiše než hlasitě.
Většina problémů, které na projektech OEM vidíme, jsou selhání specifikací, nikoli selhání materiálu: výkres, který říká „50 µm film“ bez gramáže, rozsah změkčení uvedený bez testovací metody nebo hodnota odlupování naměřená na substrátu, který zákazník nikdy nespojí.
Pět čísel, která nesou celou specifikaci
Pět čísel udělá zhruba osmdesát procent práce: chemie, gramáž, okénko tání, aktivační okno a síla vazby s pojmenovanou metodou. Udělejte je správně a zbytek je detail; poplet je a žádné množství detailů projekt nezachrání.
- Chemie. EVA, PA, PES nebo TPU. Toto jediné rozhodnutí stanoví přilnavost, teplotní odolnost, odolnost proti praní a náklady a nelze jej později opravit změnou tloušťky.
- Gramáž. Udáváno v g/m² s tolerancí, nejen v mikrometrech. Dvě fólie o stejné tloušťce mohou dodávat různou adhezivní hmotu na spojovací linii.
- Tavné okno. Rozsah, ve kterém polymer teče, normálně vyjádřený jako rozsah píku DSC spíše než jeden bod tání.
- Aktivační okno. Teplota, tlak a doba prodlevy, kterou vyžaduje váš lis, které musí odpovídat stroji, který již vlastníte.
- Pevnost vazby. Číslo, substrát a metoda. "Dobrá přilnavost" není kritériem přijatelnosti.
Srovnejte polymer se substrátem a teplotou linky
Volba polymeru je řízena třemi omezeními v tomto pořadí: tepelnou tolerancí substrátu, přilnavostí chemikálií k tomuto substrátu a podmínkami, které musí hotový díl přežít, jako je praní, teplo, migrace změkčovadla a vlhkost. Cena je poslední.
| Chemie | Typický rozsah aktivace | Běžné OEM substráty | Pozor na |
|---|---|---|---|
| EVA | 70–95 °C | Papír, pěna, fólie, netkané textilie, nízkoteplotní textilní lepení | Omezená tepelná a chemická odolnost; nevhodné pro horké mytí nebo autoservis |
| PA (polyamid) | 110–140 °C | Textil, kůže, kovové vložky, automobilové lemy, obuvnické komponenty | Potřebuje teplejší lis; citlivé na vlhkost při skladování |
| PES (kopolyester) | 110–150 °C | Laminace textilu, obuv, automobilové interiéry, filtrační média | Hydrolyzuje při skladování v teple a vlhku; udržujte role uzavřené |
| TPU | 90–130 °C | Strečové tkaniny, membrány, svršky bot, pouzdra na telefony, elastické kompozity | Vyšší náklady; lepivost může zkomplikovat uvolnění vložky |
Teplotní odolnost obvykle rozhoduje. Díl obložení, který dosahuje 80 °C uvnitř zaparkovaného vozidla, nemůže použít nízkoteplotní EVA fólii, jakkoli dobře drží na lavici. Při laminování interiérů automobilů dominují fólie PA a PES, protože snášejí jak teplotu lisu, tak následující roky tepla.
Pokud se lepená sestava musí roztahovat se substrátem, jako je svršek sportovní obuvi nebo elastická membrána, obvykle je řešením TPU fólie, protože tuhá adhezivní vrstva praskne nebo se oddělí, když se kompozit ohne.
 TPU tavná lepicí fólie s elastickým podkladovým papírem Představení produktu: Tato tavná lepicí fólie TPU s elasticitou podkladového papíru má lepicí vlastnosti šetrné k životnímu prostředí, které nejen usilují o efektivní... Zobrazit produkt →
Tloušťka, gramáž a formát role: Specifikujte tolerance, nikoli průměry
Údaj o tloušťce bez tolerančního pásma a formátu role popisuje vzorek, nikoli nákupní specifikace; tolerance rozhodují o tom, zda rolka poběží na vaší lince.
- Gramáž: 60 g/m² ± 5 %, například. Těsnější než ± 5 % je dosažitelné, ale mělo by to být odůvodněno linií vazby spíše než zvykem.
- Tloušťka: 50 µm ± 5 %, měřeno v pěti bodech přes síť.
- šířka: 1 520 mm s uvedenou jednostrannou tolerancí, protože stojina úzká 3 mm může zanechat nepřilepený okrajový pás.
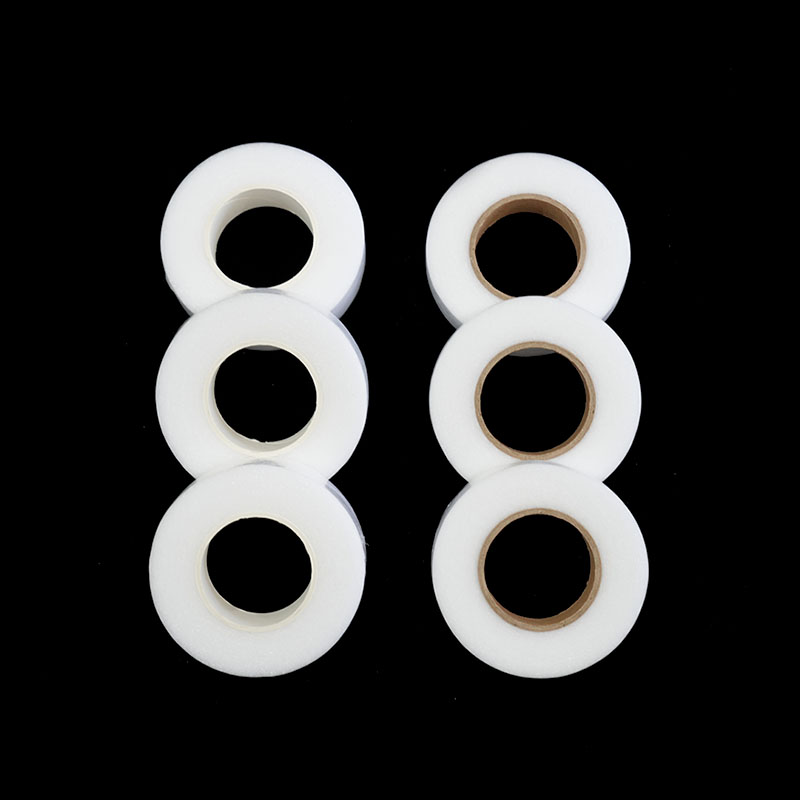
- Délka role a jádro: 500 m na jádru 152 mm, bez spojů, se zaznamenaným průměrem role.
- Uvolňovací vložka: typ, hmotnost, zda je jedna nebo obě strany silikonizované a síla uvolnění, kterou váš podavač potřebuje.
Chování vložky si zaslouží více pozornosti, než se mu obvykle dostává. Vložka, která se příliš snadno odlupuje, se nadzvedne dříve, než se fólie dostane ke štěrbině; ten, který se loupe příliš silně, natahuje a zvrásňuje film. Fólie dodávaná s řízeným podkladovým papírem odstraňuje tuto proměnnou z linky.
 PES tavná lepicí fólie s podkladovým papírem Představení produktu: PES tavná lepicí fólie s podkladovým papírem je lepidlo šetrné k životnímu prostředí. Díky pokročilému procesu škrábání, potahování nebo vyfukování... Zobrazit produkt →
Specifikace: Pole, příklady záznamů a náklady na jejich vynechání
Specifikace fólie je kompletní, když z ní může dodavatel citovat a inženýr kvality může odmítnout mnoho proti ní, aniž by položil jedinou otázku, což znamená, že každé pole má své číslo, toleranci a metodu.
| pole | Příklad zadání | Čemu brání |
|---|---|---|
| Chemie and grade | PES kopolyesterová fólie, MFI 25 ± 5 g/10 min při 160 °C / 2,16 kg | Tiché přeformulování a driftování proudění |
| Gramáž | 60 g/m² ± 5 % | Vyhladovělé nebo zaplavené spoje |
| Tloušťka | 50 µm ± 5 %, pět měřicích bodů | Spory o metodu měření |
| Tavné okno | DSC vrchol 115–125 °C | Fólie, která potřebuje více tepla, než může dát lis |
| Aktivační okno | 135 °C, 3 bary, 15 s, ověřeno na vaší lince | Lepidla za studena obviňována |
| Pevnost vazby | T-peel ≥ 8 N/25 mm na referenčním substrátu, ASTM D1876 | Argumenty bez sdíleného odkazu |
| Formát | Šířka 1 520 mm, návin 500 m, jádro 152 mm, bez spojů | Přerušení webu a plýtvání okrajem |
| Skladování a trvanlivost | 12 měsíců utěsněno při ≤ 25 °C a ≤ 60 % RH | Hydrolýza a blokování ve skladu |
| Soulad | Prohlášení REACH SVHC, RoHS, OEKO-TEX 100 třída II, kde je to relevantní | Odmítnuté zásilky a zablokované celní spisy |
| Změňte ovládání | Písemné upozornění a rekvalifikace před jakoukoli změnou pryskyřice nebo MFI | Posun výkonu mezi zásilkami |
Testovací metody: Udělejte výsledek srovnatelný
Kritérium přijatelnosti je použitelné pouze tehdy, když pojmenovává standard, substrát, šířku vzorku a úpravu, protože číslo sloupce bez těchto čtyř faktů nemůže nikdo jiný reprodukovat.
- Síla odlupování: 180° odlupování podle ASTM D903 nebo T-odlupování podle ASTM D1876 pro pružné až ohebné lamináty.
- Smyk a tečení: statický smyk při provozní teplotě k předpovědi prohýbání střihu a plíživých štítků.
- Tepelné chování: DSC podle ISO 11357-3 nebo ASTM E794 pro potvrzení píku taveniny a detekci posunu šarže.
- Trvanlivost: cykly praní a chemického čištění podle ISO 3175, kde je konečným produktem oděv nebo obuv.
- Linková zkouška: stejný test odlupování se opakuje při třech teplotách a třech dobách prodlevy, což vede k tomu, že výroba procesního okna skutečně poběží.
Šest chyb ve specifikaci, které se objeví později, když se zastaví výroba
Zastavení vysledované zpět k filmu obvykle začínají jako chybějící klauzule spíše než vadné role.
- Určení pouze tloušťky. Dva dodavatelé mohou oba splnit 50 µm a přesto dodat různé lepidlo na metr čtvereční.
- Kopírování datového listu konkurenta. Tyto hodnoty byly naměřeny na jiném substrátu a jiném lisu.
- Ignorování tisku, který již vlastníte. Pokud fólie potřebuje 150 °C a čára končí při 120 °C, specifikace je na papíře mrtvá.
- Ponechání vložky náhodě. Automatické podavače jsou mnohem méně shovívavé než ruční pokládání.
- Schválení jediného vzorku. Jedna dobrá role říká málo o desáté a na stejné disciplíně záleží, když integrujete fólii s automatizovanými výrobními linkami, kde se doba prodlevy a tlak sevření přestávají nastavovat ručně.
- Žádná kontrola změn. Nový dodavatel pryskyřice může posunout index toku taveniny bez změny nadpisu na datovém listu.
Od zkušební verze k produkčnímu vydání
Schvalte procesní okno, ne jednu roli: spusťte zkoušku při třech teplotách a třech dobách prodlevy a zaznamenejte výsledek odlupování v každém bodě, takže výroba má mapu místo odhadu.
- Zkušební role: 50 až 100 m obvykle stačí pro nastavení, provozní ztrátu a laboratorní testování.
- První článek: ověřte gramáž, tloušťku, šířku, sílu uvolnění a pevnost v odlupování podle specifikace před první výrobní objednávkou.
- Retenční vzorky: uchovávejte jeden metr od každé šarže, zapečetěný, po dobu trvanlivosti.
- Certifikát o analýze: na šarži, s naměřenými hodnotami spíše než jednoduchým "vyhovuje".
- Spouštěče rekvalifikace: výměna pryskyřice, výměna MFI, vyšší rychlost linky, nová šarže substrátu.
Často kladené otázky
Jakou tloušťku tavného lepidla bych měl zadat pro výrobu OEM?
Začněte raději od linie lepení než podle katalogu: 25 až 50 µm vyhovuje hladkým, dobře slícovaným substrátům, zatímco 75 až 150 µm se používá tam, kde je povrch drsný, porézní nebo potřebuje vyplnit mezery. Poté potvrďte gramáž, protože ta řídí lepicí hmotu ve spoji.
Potřebuji na film uvolňovací krycí vrstvu?
Pouze v případě, že by se film jinak zablokoval na roli nebo pokud váš proces podává film automaticky. Fólie bez podložky je levnější a funguje dobře pro ruční pokládání s okamžitým použitím, zatímco řízený podkladový papír je bezpečnější pro automatické podávání a pro fólie skladované po celé měsíce.
Jak nastavím akceptační kritérium pro pevnost vazby?
Přilepte fólii na přesný produkční substrát ve výrobním nastavení, otestujte ji pojmenovanou metodou, jako je ASTM D1876, a nastavte minimum od nejnižšího výsledku z alespoň pěti vzorků ze tří šarží. Jediný vzorek lavice není základem pro specifikaci nákupu.
Může jeden film pokrýt několik různých produktů?
Někdy, ale pouze tehdy, když se substráty, nastavení lisu a požadavky na trvanlivost překrývají. PES fólie, která laminuje automobilové obložení, zřídka vyhovuje nízkoteplotní pěnové vazbě a vynucení jedné třídy napříč oběma obvykle vytváří kompromis, který selže v jedné aplikaci.
Co způsobuje selhání filmu na lince, která dříve běžela bez problémů?
Obvykle změna jinde v procesu: nižší rychlost linky, chladnější deska, silnější substrát nebo nová dávka materiálu. Film je citlivý na dobu setrvání a tlak, takže když se proces posune, musí být procesní okno znovu ověřeno, spíše než předpokládáno.
Funkční specifikace filmu je krátká: pět čísel, toleranční blok, zkušební metoda pro každý nárok a doložka o kontrole změn. Napište jej před prvním zkušebním nájezdem, zkontrolujte jej s technickým týmem dodavatele a zmrazte jej, jakmile bude výroba stabilní, takže jakákoli budoucí odchylka bude okamžitě viditelná, místo aby se o šest měsíců později objevila jako stížnost na delaminaci.
Kontaktujte nás