


Vzduchové bubliny v tavném lepidle nejsou kosmetickou vadou. Jsou procesním alarmem, který obvykle ukazuje na jednu ze tří hlavních příčin: tepelná degradace, kontaminace vlhkostí nebo mechanické zachycení vzduchu. Ignorování bublin může oslabit vazbu, zvýšit navlékání a způsobit nákladné prostoje na automatizovaných linkách. Bubliny jsou prvním viditelným varováním, že lepidlo již není stejnoměrná tavenina.
Většina výrobních týmů si nejprve všimne bublin, když vidí otevřené švy v laminovaném pásu nebo nekonzistentní hmotnost povlaku na lince. In laminování interiérů automobilů , stejná vada může způsobit viditelné bubliny pod čalouněním. Dobrou zprávou je, že každá příčina má rozpoznatelný příznak a přímou opravu.
Co vlastně způsobuje vzduchové bubliny v tavném lepidle?
Bubliny v tavném lepidle pocházejí ze čtyř specifických zdrojů: tepelný rozklad, odpařování vlhkosti, mechanické zachycení vzduchu a únik vzduchu ze systému. Identifikace zdroje je prvním krokem k trvalé opravě, protože každý spouštěč vyžaduje jinou nápravnou akci.
Tepelný rozklad je nejčastější příčinou v průmyslové výrobě. Tavná lepidla jsou termoplastická, takže je lze přetavit, ale každý polymer má teplotní strop. Třídy na bázi EVA začínají degradovat kolem 180 °C, zatímco třídy PA a PES tolerují vyšší teploty, ale stále mají limit. Když lepidlo tráví příliš dlouho nad limitem, polymerní řetězce se rozpadají a uvolňují malé molekuly plynu. Tyto molekuly tvoří uvnitř taveniny jemnou pěnu a přeměňují hladkou, průhlednou kuličku na zakalený, vláknitý proud.
| Příčina | Typický příznak | Hlavní riziko |
|---|---|---|
| Přehřátí / tepelný rozklad | Jemná, souvislá pěna po dlouhé době působení | Slabá pevnost spoje, zuhelnatění, ucpání trysky |
| Znečištění vlhkostí | Sporadické praskání, někdy se skvrnami páry | Špatná adheze, hydrolýza, koroze zařízení |
| Mechanické zachycování vzduchu | Velké, kulaté bubliny v pravidelných intervalech | Dutiny ve spoji, recyklované vzduchové kapsy |
| Únik vzduchu systému / vadný modul | Náhodné bubliny v blízkosti jedné trysky nebo při spuštění | Nekonzistentní hmotnost povlaku, perle se lámou |
Kontaminace vlhkostí je druhým nejčastějším spouštěčem. Tavná lepidla nejsou hygroskopická stejným způsobem jako polyuretan, ale přesto absorbují atmosférickou vlhkost, když jsou vystavena. Pokud je násypka ponechána otevřená ve vlhkém zařízení, kondenzát se může shromažďovat na studených površích potrubí a poté být nasáván do taveniny. Voda se při 100 °C mění na páru a vytváří sporadické bublinky, které se nápadně podobají tepelnému rozkladu.
Jak diagnostikovat zdroj vzduchových bublin
Zdroj vzduchových bublin můžete identifikovat přibližně za 20 minut sledováním pěti parametrů: velikost bublin, frekvence, poloha, teplota a barva. Rychlé, strukturované pozorování zabraňuje zbytečné výměně dílů a ukazuje přímo na správnou opravu.
- Zaznamenejte teplotu tání. Pokud je nad maximálním doporučeným rozsahem lepidla, považujte přehřátí za prvního podezřelého.
- Sledujte bubliny v nádrži versus bubliny na trysce. Bubliny v nádrži naznačují přehřátí nebo vlhkost; bubliny pouze na trysce naznačují mechanické zachycení vzduchu nebo vadný modul.
- Zkontrolujte velikost bubliny. Jemná pěna na široké ploše poukazuje na tepelný rozklad. Velké, izolované bubliny ukazují na zachycený vzduch.
- Zkontrolujte barvu lepidla. Žlutohnědá tavenina ukazuje na tepelný rozpad; bílý nebo zakalený vzhled může indikovat vlhkost nebo neroztavený polymer.
- Vypněte míchadlo a počkejte. Pokud bubliny zmizí, míchání vtáhlo vzduch do taveniny.
| Diagnostická stopa | Přehřívání | Vlhkost | Zachycování vzduchu |
|---|---|---|---|
| Bublinový vzhled | Jemná, souvislá pěna | Sporadické single pop | Velké kulaté dutiny |
| Umístění | Nádrž a po proudu | U nádrže, první tryska | Na trysce, konkrétní stanice |
| Teplota | Nad doporučeným limitem | Normální | Normální |
| Barva taveniny | Tmavší než obvykle | Mírně zataženo | Normální |
| Měňte za míchání | horší | Minimální | Zvyšuje |
Diagnostika před opravou šetří peníze. Pokud snížíte teplotu a bubliny zmizí, problém byl tepelný. Pokud bubliny zůstávají, problém je fyzický: zachycený vzduch nebo opotřebovaný modul, který vyžaduje výměnu.
Prevence a opravy kořenových příčin
Jakmile identifikujete zdroj, aplikujte cílenou opravu: snižte teplotu, vysušte krmivo, vyčistěte pistoli nebo opravte systém čerpadla. Na objednávce záleží, protože úprava teploty trvá několik sekund, zatímco výměna modulu stojí čas a peníze.
Přehřátí a tepelná degradace
Zkontrolujte rozsah zpracování v datovém listu produktu, nikoli obecný rozsah pro tavná lepidla. Nízkoteplotní třídy EVA mají nižší strop než PA nebo PES. Nastavte ohřívač nádrže pod horní limit a udržujte krátkou dobu prodlevy. Lepidlo, které se přes noc připeče v nádrži, se do druhého rána znehodnotí. Praktickým zvykem je propláchnout nádrž na konci každé směny a spustit na nejnižší teplotu, která stále zajišťuje čistou perličku.
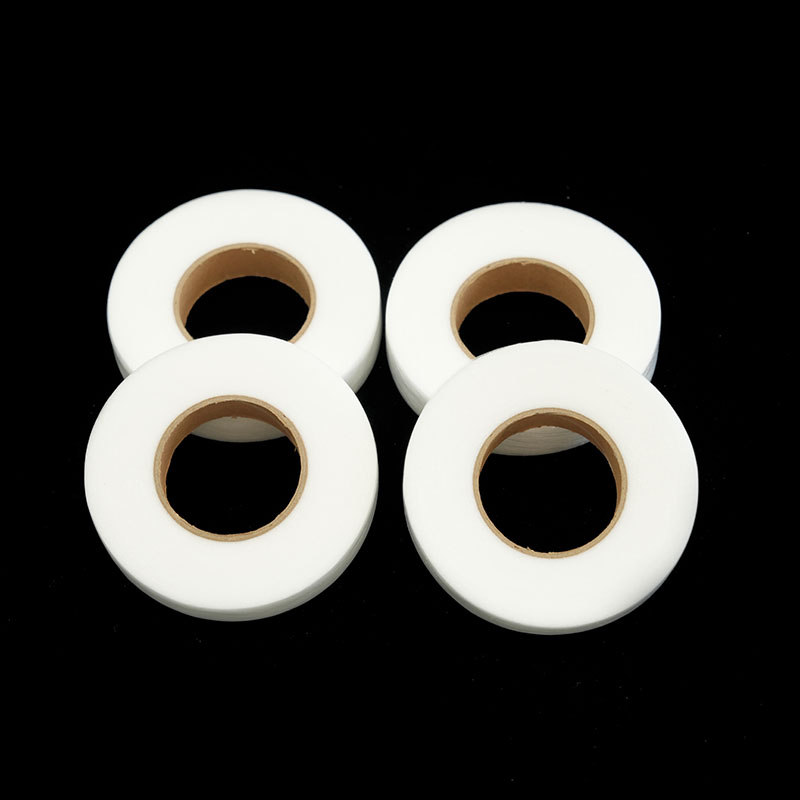
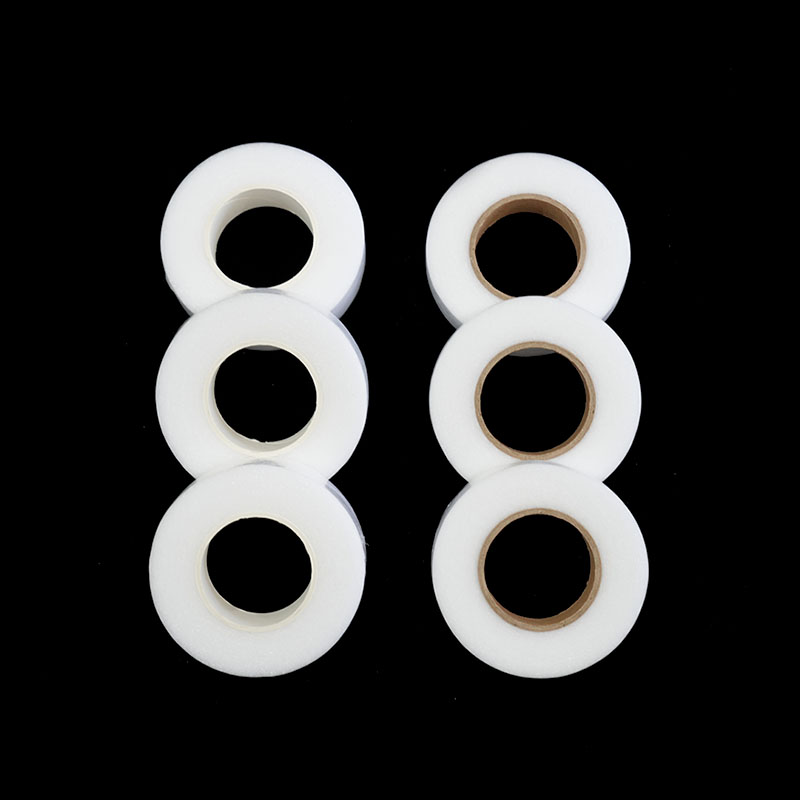
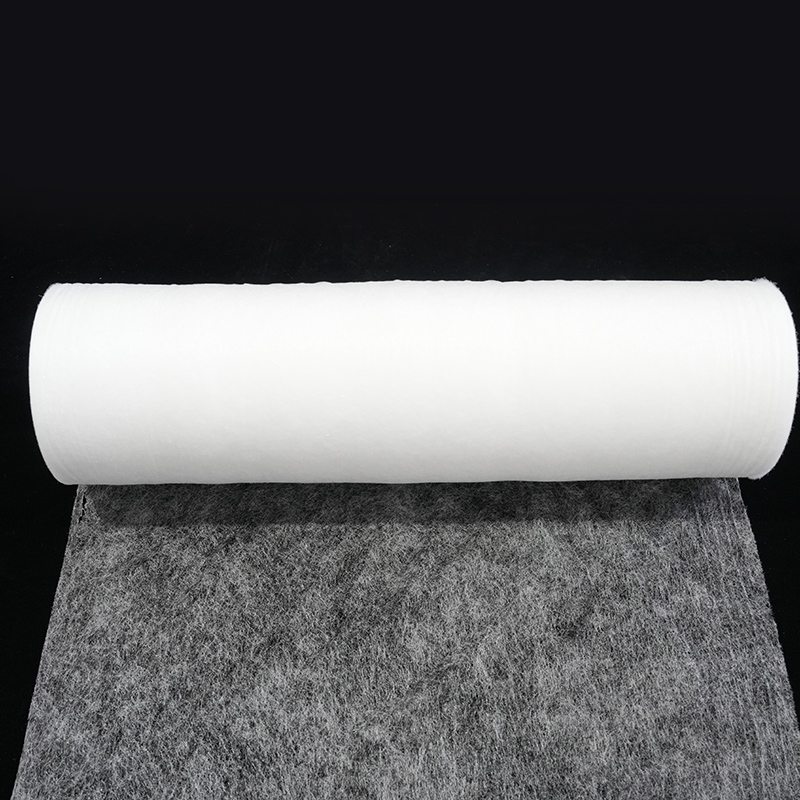
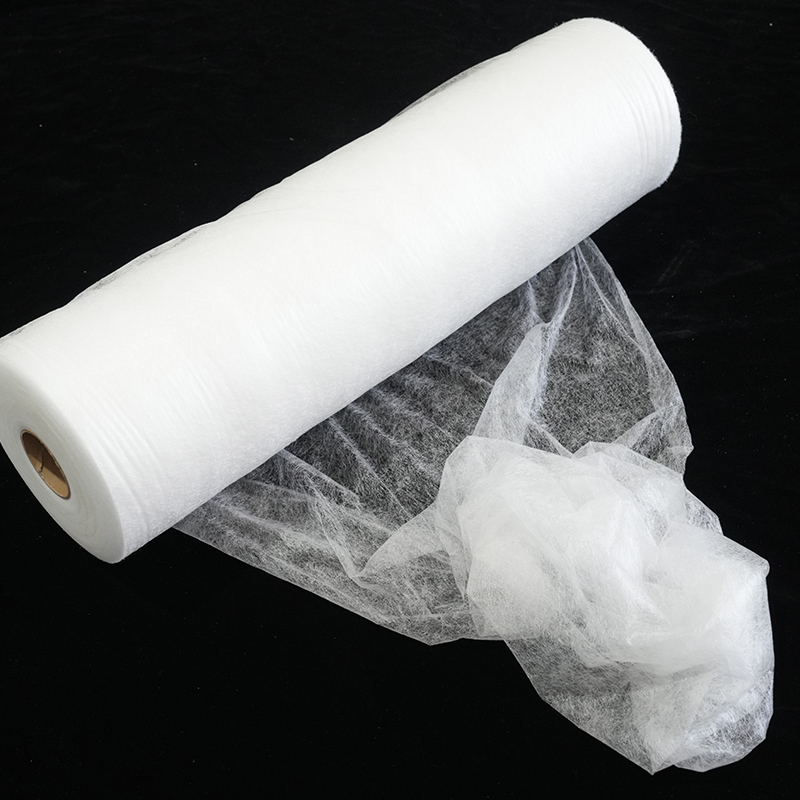
Pokud zpracováváte tavnou lepicí fólii s podkladovým papírem, uchovávejte materiál před vložením při pokojové teplotě. Podkladový papír napomáhá rovnoměrnému podávání fólie a chrání lepicí plochu, takže také snižuje možnost vtažení jemných částic do taveniny.
 PES tavná lepicí fólie s podkladovým papírem pro kontrolu vlhkosti Tato fólie zůstává pevná při pokojové teplotě a taví se pro silné spojení, zatímco podkladový papír chrání lepicí plochu před vlhkostí a pomáhá předcházet plivání a praskání během zpracování. Zobrazit produkt →
Kontaminace vlhkostí
Lepicí role a prášky uchovávejte v původním uzavřeném balení. Materiál otevírejte, až když je linka připravena. Mezi doplňováním zavřete víko násypky a zkontrolujte, zda v přívodním kanálu nejsou vlhké oblasti. Pokud vidíte plivání nebo občasné velké praskání, hlavním podezřelým je vlhkost. Vyčistěte nádrž a zkontrolujte každý povrch v blízkosti oblasti krmení.
Zachycení vzduchu a úniky systému
Vzduch může vstupovat přes taveninu a může také vstupovat přes stroj. Pokud je hladina v nádrži příliš nízká, vstup čerpadla může přitáhnout vír. Pokud jsou hadice, spojky nebo filtry opotřebované, může systém nasávat okolní vzduch. V automatizovaných linkách zkontrolujte těsnění modulu a hroty trysek. Jednoduchý test těsnosti ručním detektorem proudění vzduchu často odhalí zdroj během několika minut.
Změní typ lepidla riziko bublin?
Ano. Třídy EVA, PA, PES a TPU se liší tepelnou stabilitou, citlivostí na vlhkost a zpracovatelskými okny, takže riziko vzniku bublin se se základním polymerem mění. Výběr správného materiálu pro stroj a prostředí je stejně důležitý jako vyladění procesu.
Lepidla EVA se nejsnáze zpracovávají, ale jsou nejcitlivější na přehřátí. Lepidla PA nabízejí lepší tepelnou odolnost, ale rychle absorbují vlhkost ze vzduchu. PES fólie poskytují vyvážený soubor vlastností pro průmyslové lepení: vysoký bod tání, silnou přilnavost k textiliím a plastům a čistou linii spoje. Tloušťka rouna tavného lepidla také záleží, protože silnější rouno mění objem taveniny a chladící profil. Další informace o jak tloušťka rouna tavného lepidla ovlivňuje účinnost lepení .
Třídy TPU jsou různé. Elastická tavná lepicí fólie TPU s podkladovým papírem je navržena pro flexibilitu, roztažnost a zotavení. Jeho nižší rozsah teplot zpracování znamená menší riziko tepelné degradace, což z něj dělá silnou volbu pro flexibilní automobilové nebo oděvní díly.
 Elastická TPU tavná lepicí fólie s podkladovým papírem Tato fólie TPU, která nabízí flexibilitu a roztažnost, se dobře drží na zakřivených nebo pohyblivých částech. Jeho nižší rozsah tání snižuje riziko tepelné degradace, takže je ideální pro automobilové a oděvní aplikace. Zobrazit produkt →
Práškové produkty se chovají opět jinak. Při použití práškového tavného lepidla PES se materiál přivádí do rozstřikovacího stroje nebo sítotisku místo do nádrže na taveninu. Vlhkost a teplota pece jsou hlavní proměnné a práškové lože vám poskytuje širší prostor pro kontrolu.
 PES tavné lepidlo v prášku pro procesy práškového lakování Tento prášek je formulován pro rozptylovací stroje a sítotiskárny, poskytuje konzistentní lepení na textilie a další substráty. Rychle vytvrzuje a odolává širokým teplotním rozsahům, ale vyžaduje pečlivé řízení vlhkosti a setrvání. Zobrazit produkt →
| Polymer | Rozsah bodu tání | Hlavní riziko bublin | Nejlepší způsob ovládání |
|---|---|---|---|
| EVA | 60–100 °C | Přehřívání and char | Udržujte nízkou teplotu nádrže, použijte čerstvý materiál |
| PA | 90–160 °C | Vlhkost absorption | Zásobník těsnění, systém suchého podávání |
| PES | 100–160 °C | Přehřívání if dwell time is long | Krátká doba setrvání, čistá tryska |
| TPU | 90–150 °C | Mechanické zachycování vzduchu | Zkontrolujte těsnění modulu a hladinu nádrže |
Často kladené otázky
Proč se objevují vzduchové bubliny poté, co bylo lepidlo delší dobu v nádrži?
Dlouhá doba setrvání je nejčastější příčinou. I když je nádrž nastavena na správnou teplotu, kyslík ve vzduchu postupem času degraduje polymer a uvolňuje plyn. Používejte nejnižší přijatelnou teplotu, plánujte výrobu kolem životnosti materiálu a na konci každé směny vyčistěte nádrž.
Snižují bublinky pevnost spojení nebo jsou pouze kosmetické?
Snižují pevnost. Vzduch v lince spoje působí jako dutina, nikoli jako výplň. Když lepidlo vychladne, plynové kapsy se stanou body bez adheze. Pod napětím začínají praskliny v těchto dutinách. U vysokorychlostních linek bubliny také způsobují lepení a nekonzistentní pokrytí.
Může vlhkost skutečně vytvářet bubliny v systému horké taveniny?
Ano. Voda se při 100°C mění v páru. I nepatrné množství kondenzátu v nádrži nebo na přívodním kanálu vytvoří sporadické bubliny. Uchovávejte víčka zavřená, skladujte materiál v utěsněné formě a pokud máte podezření na vlhkost, systém propláchněte.
Mám změnit lepidlo, pokud se bubliny stále objevují?
Ne, dokud nevyloučíte procesní problémy. Většina problémů s bublinami souvisí s procesem, nikoli s vadami materiálu. Pokud používáte tavnou lepicí fólii nebo prášek, podívejte se na produktový list s doporučeným rozsahem zpracování. Pokud je rozsah daleko od provozního bodu vašeho stroje, může pomoci jiný stupeň.
Vzduchové bubliny v tavném lepidle jsou signálem, nikoli nehodou. Nejprve zkontrolujte teplotu, pak vylučte vlhkost a poté zkontrolujte mechanický systém. Většina závodů odstraňuje závadu během jediné směny, jakmile je identifikován zdroj. Pokud problém přetrvává, zkontrolujte výběr materiálu a požádejte dodavatele o podporu při zpracování.
Kontaktujte nás